Стандартные огнеупоры
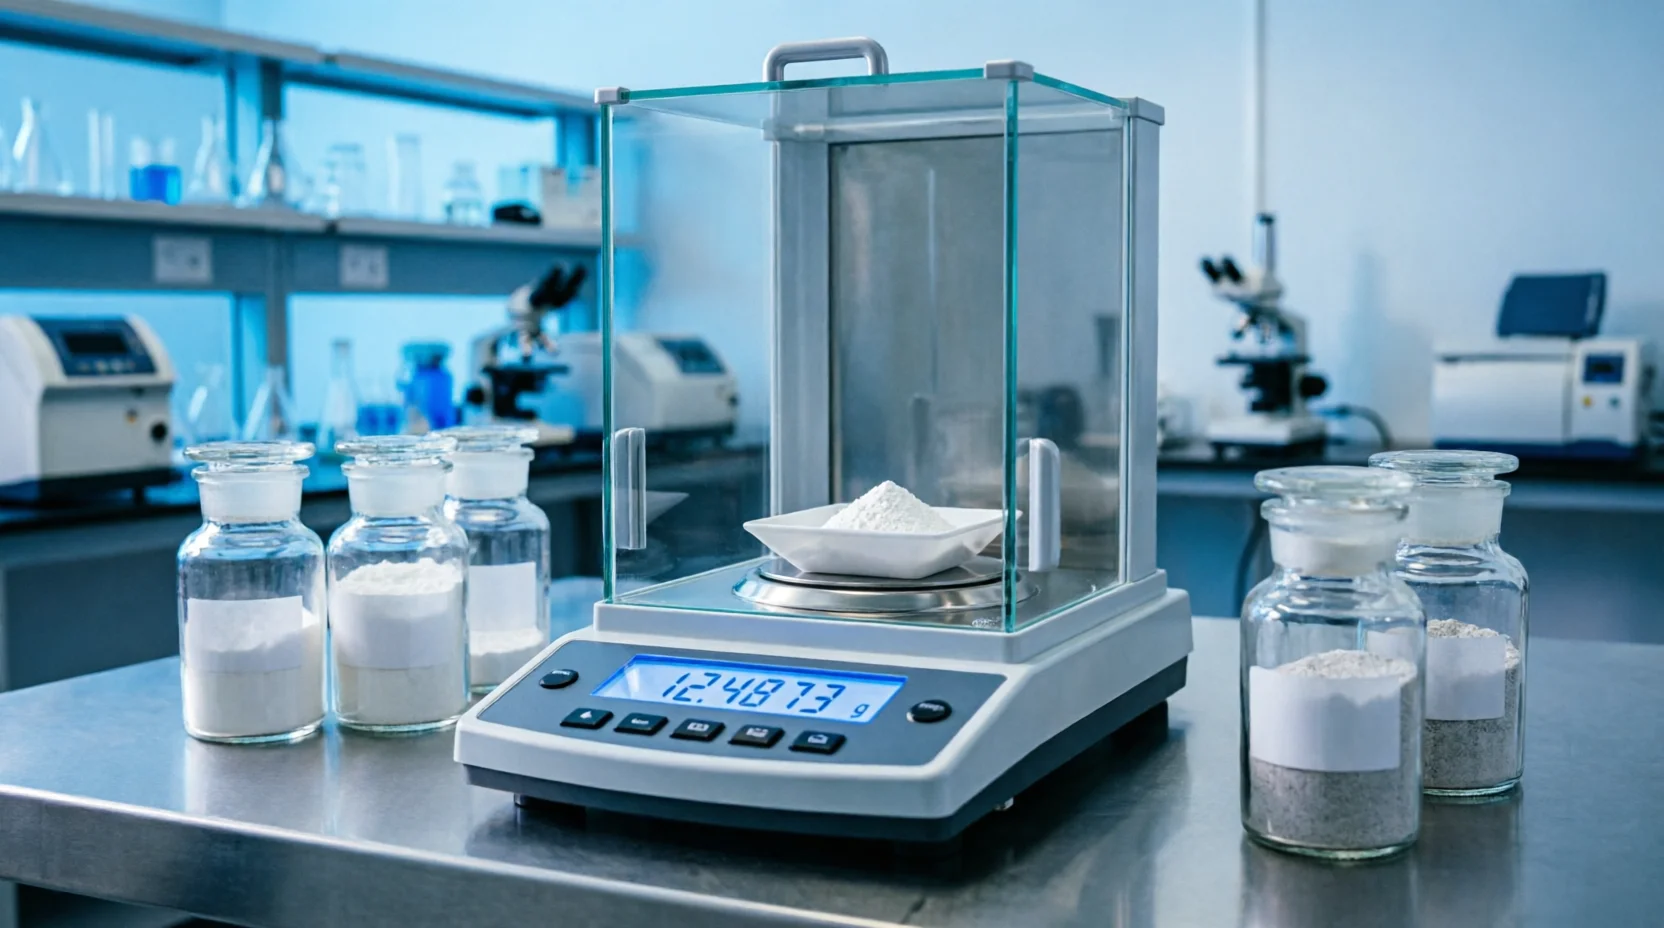
Подготовка и дозирование шихты
Основа качества кирпича – плотная упаковка частиц. Порошок YSZ разделяется на фракции: крупную (создает каркас), среднюю и тонкую (заполняет пустоты). Вводится дозированное количество чистого $Y_2O_3$ и специальные связующие.
- Строгий гранулометрический состав
- Добавки для микропористости
- Контроль чистоты сырья
Приготовление формовочной массы
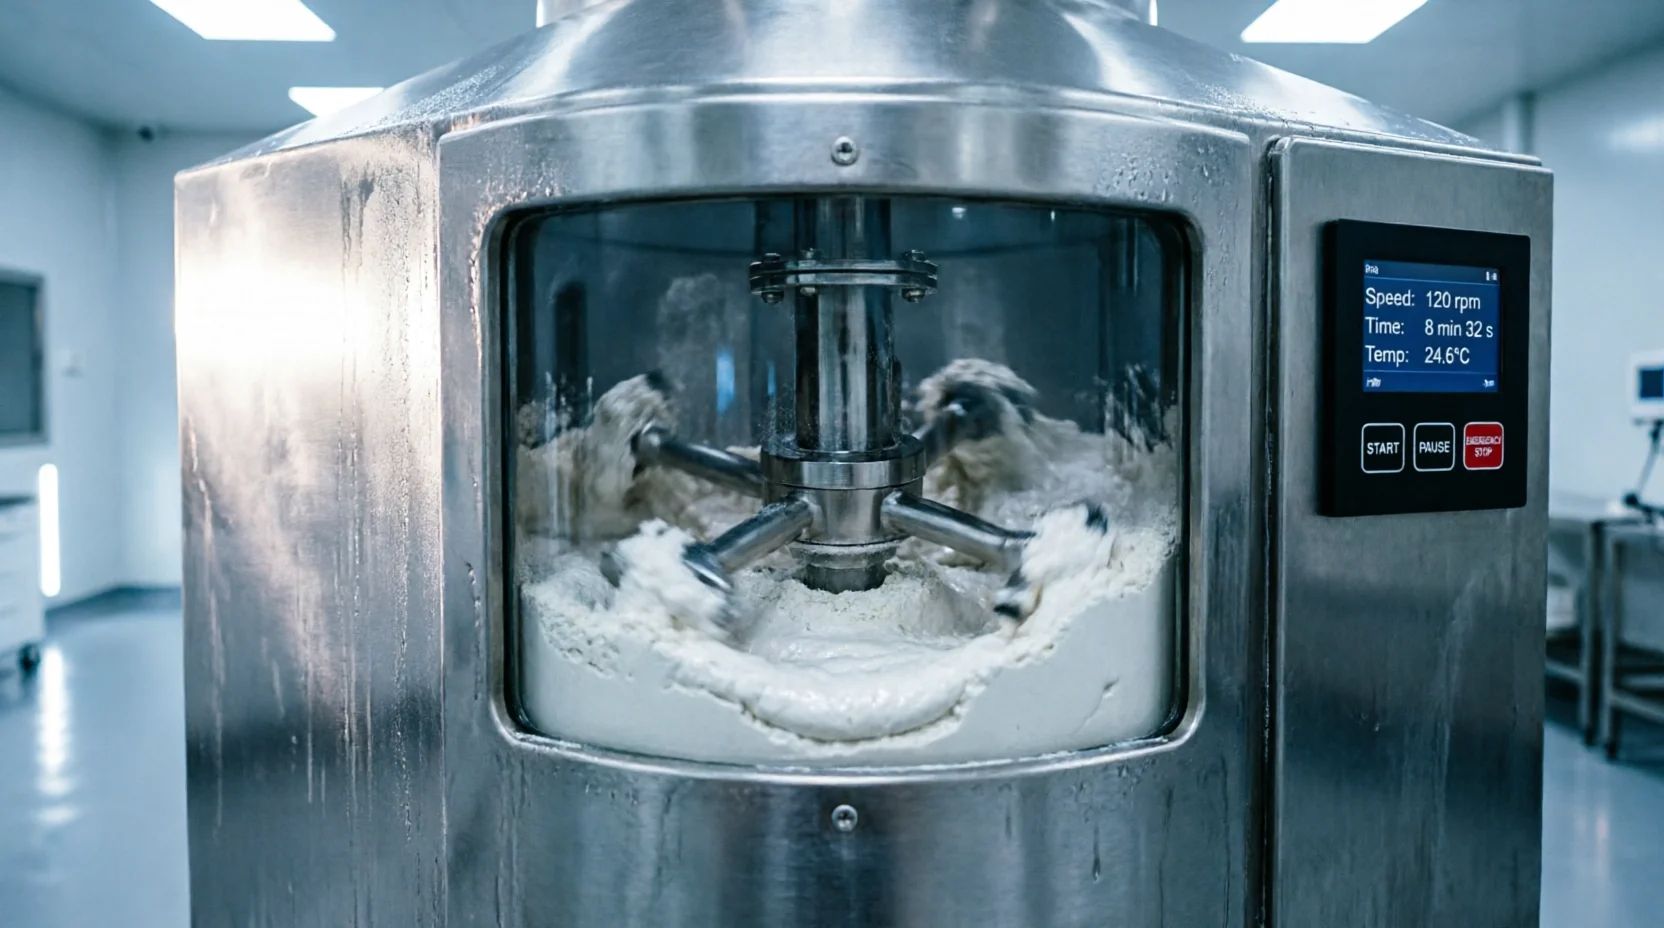
Компоненты загружаются в смесители интенсивного действия. Добавляется пластификатор и деионизированная вода. Цель – получить однородную, пластичную массу с оптимальной влажностью (3–6%), которая не прилипает к оснастке.
- Планетарные смесители
- Контроль влажности 3-6%
- Исключение загрязнения шихты
Формование изделий
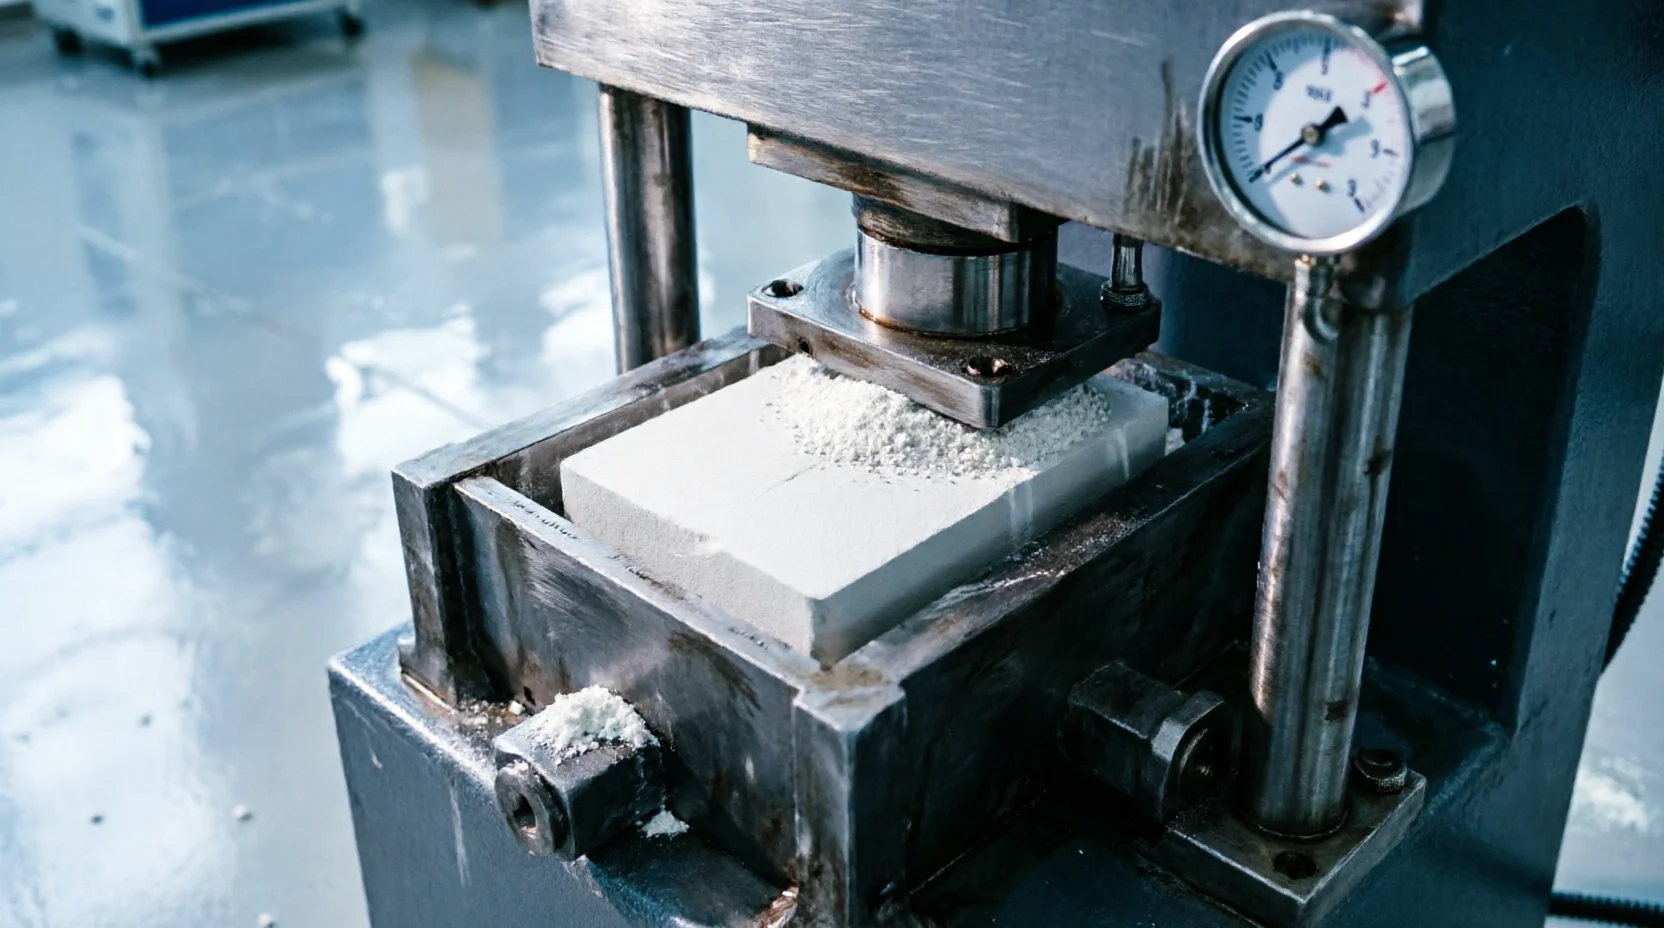
Применяется полусухое прессование в стальных формах под давлением 100–300 МПа для стандартного кирпича. Для блоков сложной формы используется гидростатическое прессование (CIP) с равномерным давлением до 400 МПа со всех сторон.
- Полусухое прессование
- Гидростатическое прессование (CIP)
- Высокая точность геометрии
Контролируемая сушка сырца
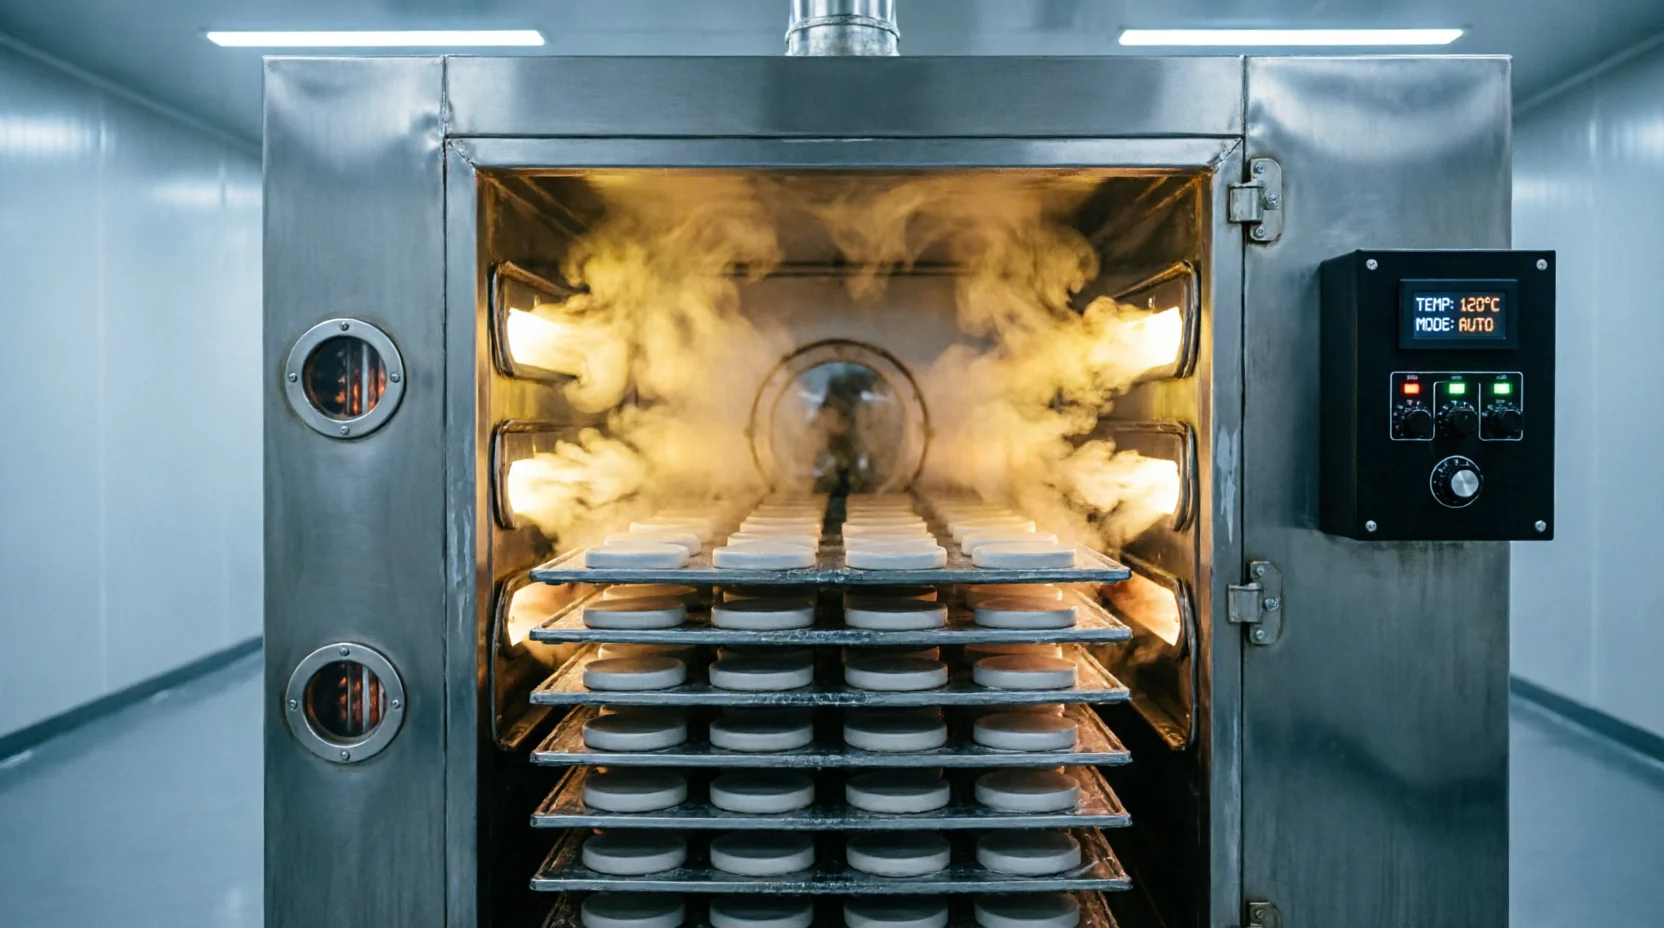
Свежеотформованные изделия проходят сушку в многозонных туннельных камерах. Температурный режим строго программируется: медленный нагрев предотвращает резкое парообразование и растрескивание поверхности.
- Многозонные сушильные камеры
- Плавный вывод влаги
- Выгорание органических добавок
Высокотемпературный обжиг (Спекание)
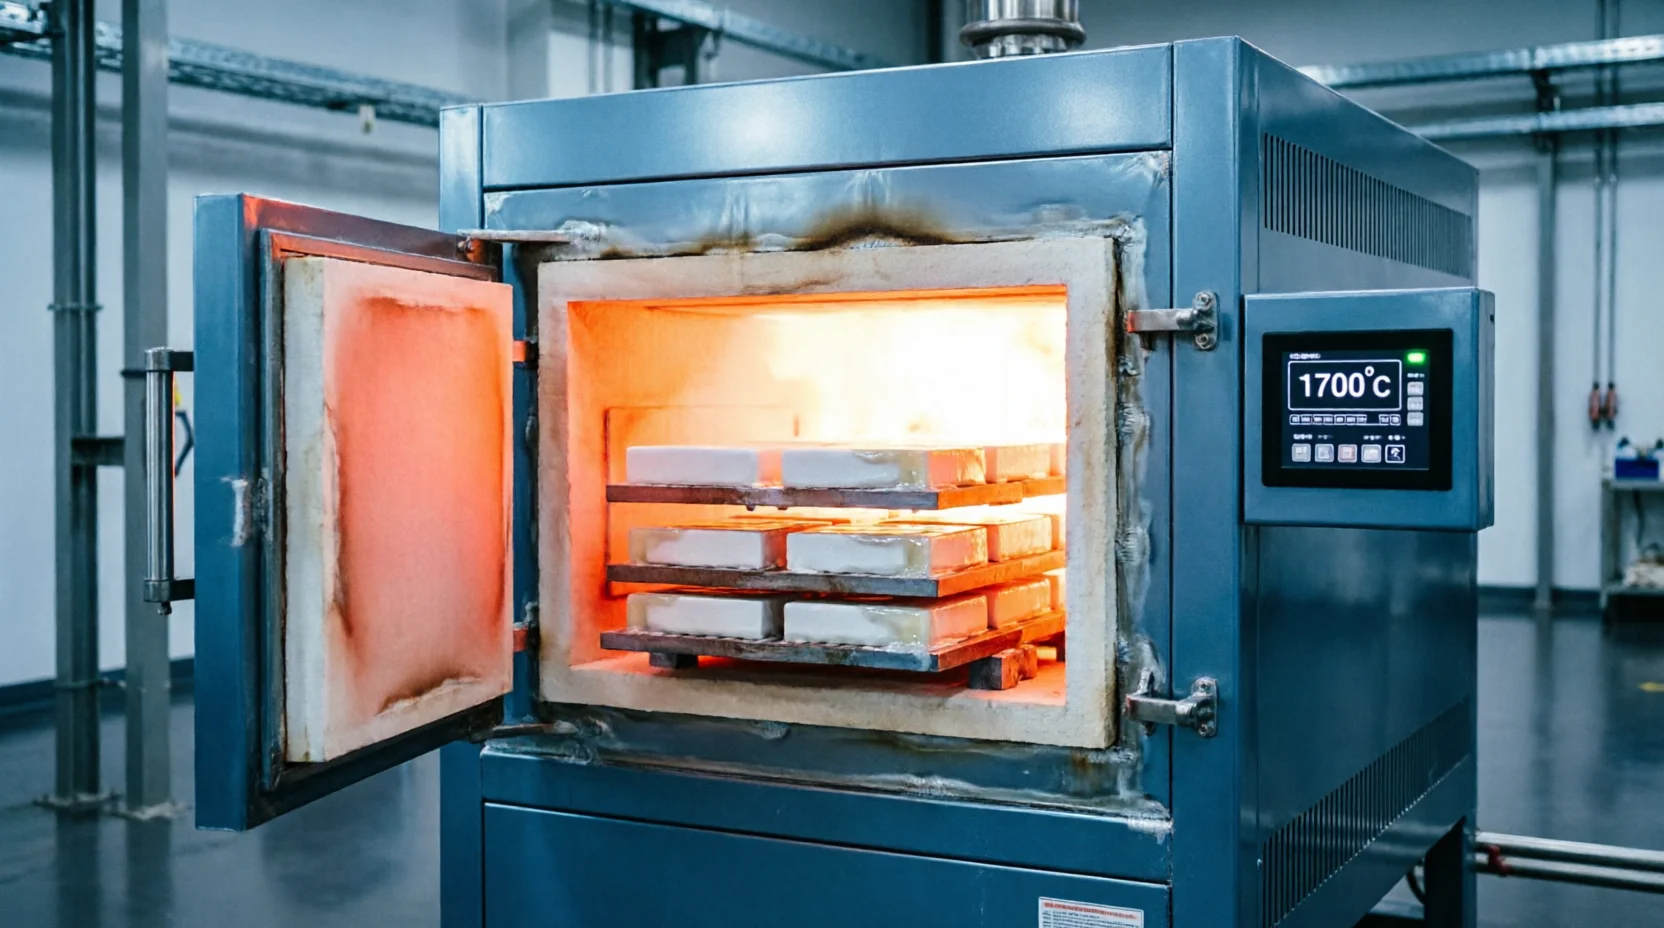
Самый критичный этап. Изделия нагреваются до 1550–1750°C. Происходит диффузия атомов и спекание зерен до плотности 95–98%. Скорость охлаждения в зоне 1000–800°C строго контролируется для предотвращения фазовых трещин.
- Температура до 1750°C
- Плотность 95-98%
- Контроль фазовых переходов
Механическая обработка
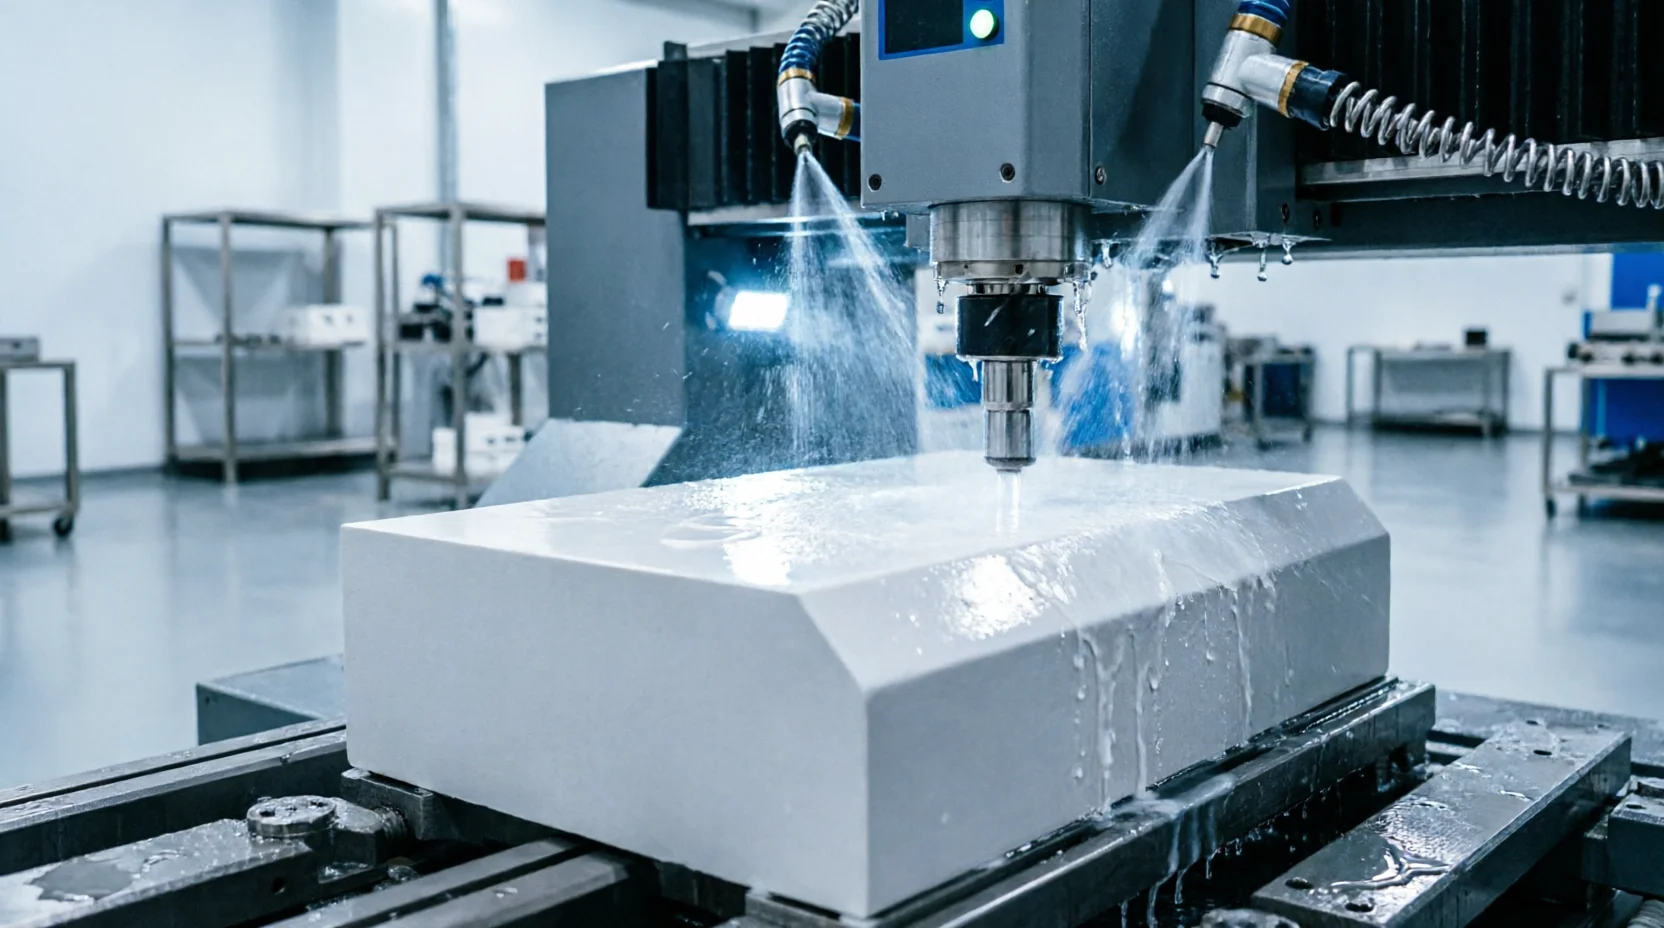
Спеченный циркониевый кирпич обладает исключительной твердостью. Для достижения идеальной геометрии и замковых соединений изделия подвергаются шлифовке и резке алмазными кругами с водяным охлаждением.
- Алмазная резка и шлифовка
- Допуски ±0,5 мм
- Бесшовная кладка
Контроль качества (ОТК)
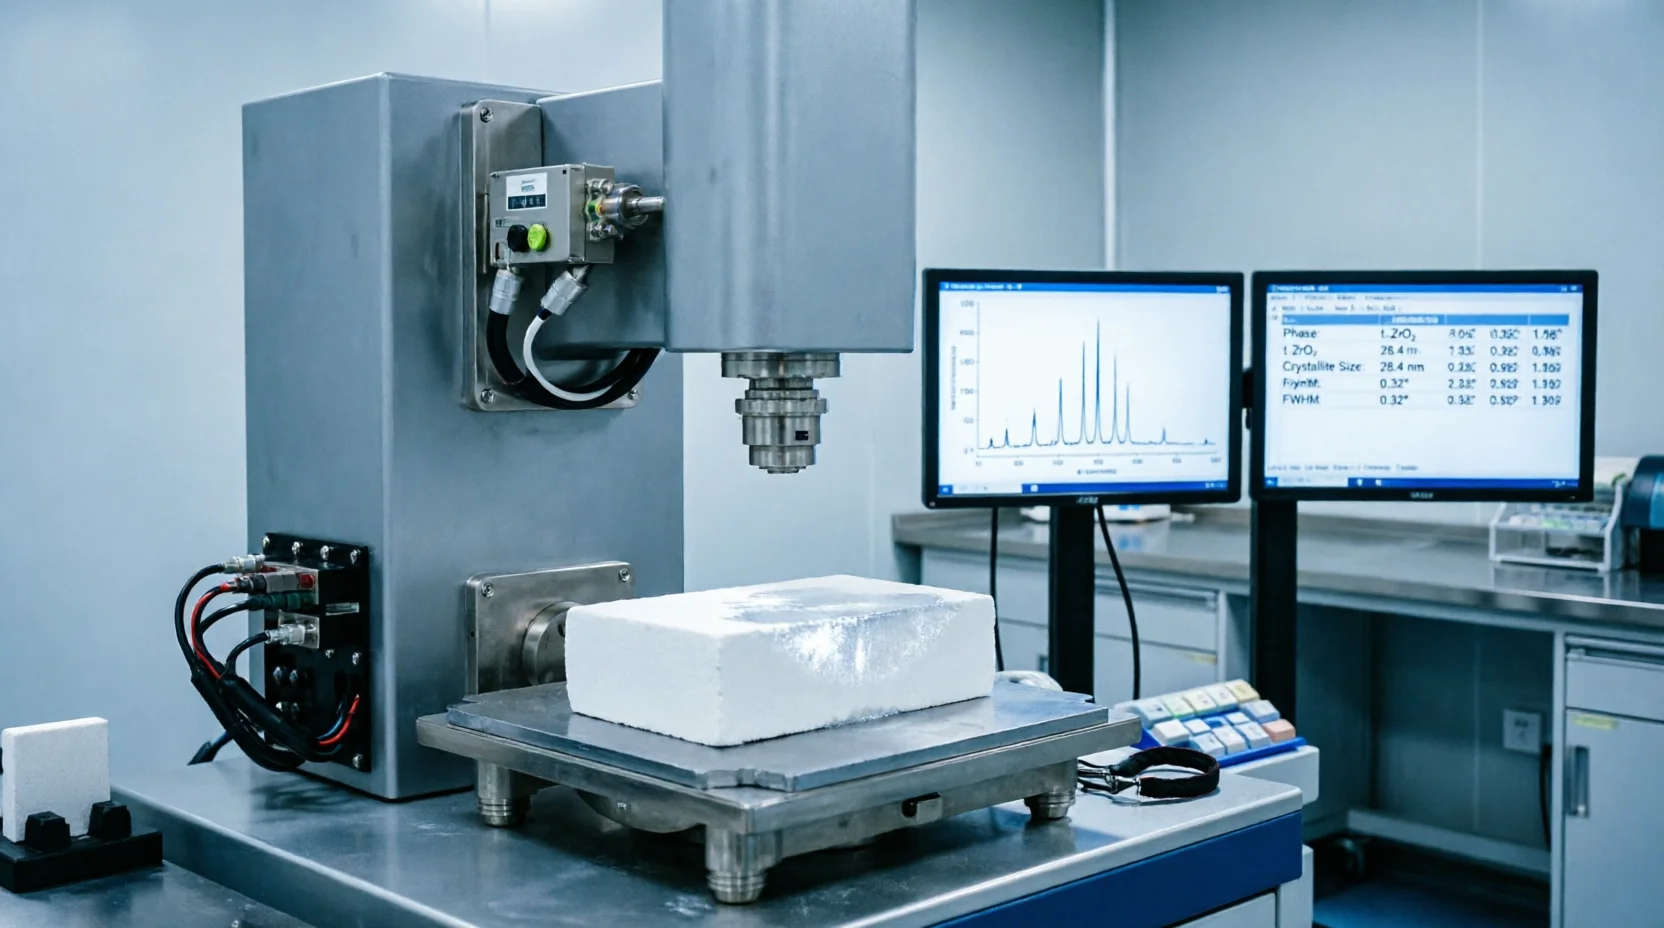
Каждая партия проходит строгую сертификацию: измеряются кажущаяся плотность, открытая пористость и предел прочности. Проводятся испытания на термостойкость и рентгенофазовый анализ (XRD) для подтверждения стабильности фазы.
- Испытания на термоудар
- Рентгенофазовый анализ (XRD)
- Сертификация каждой партии
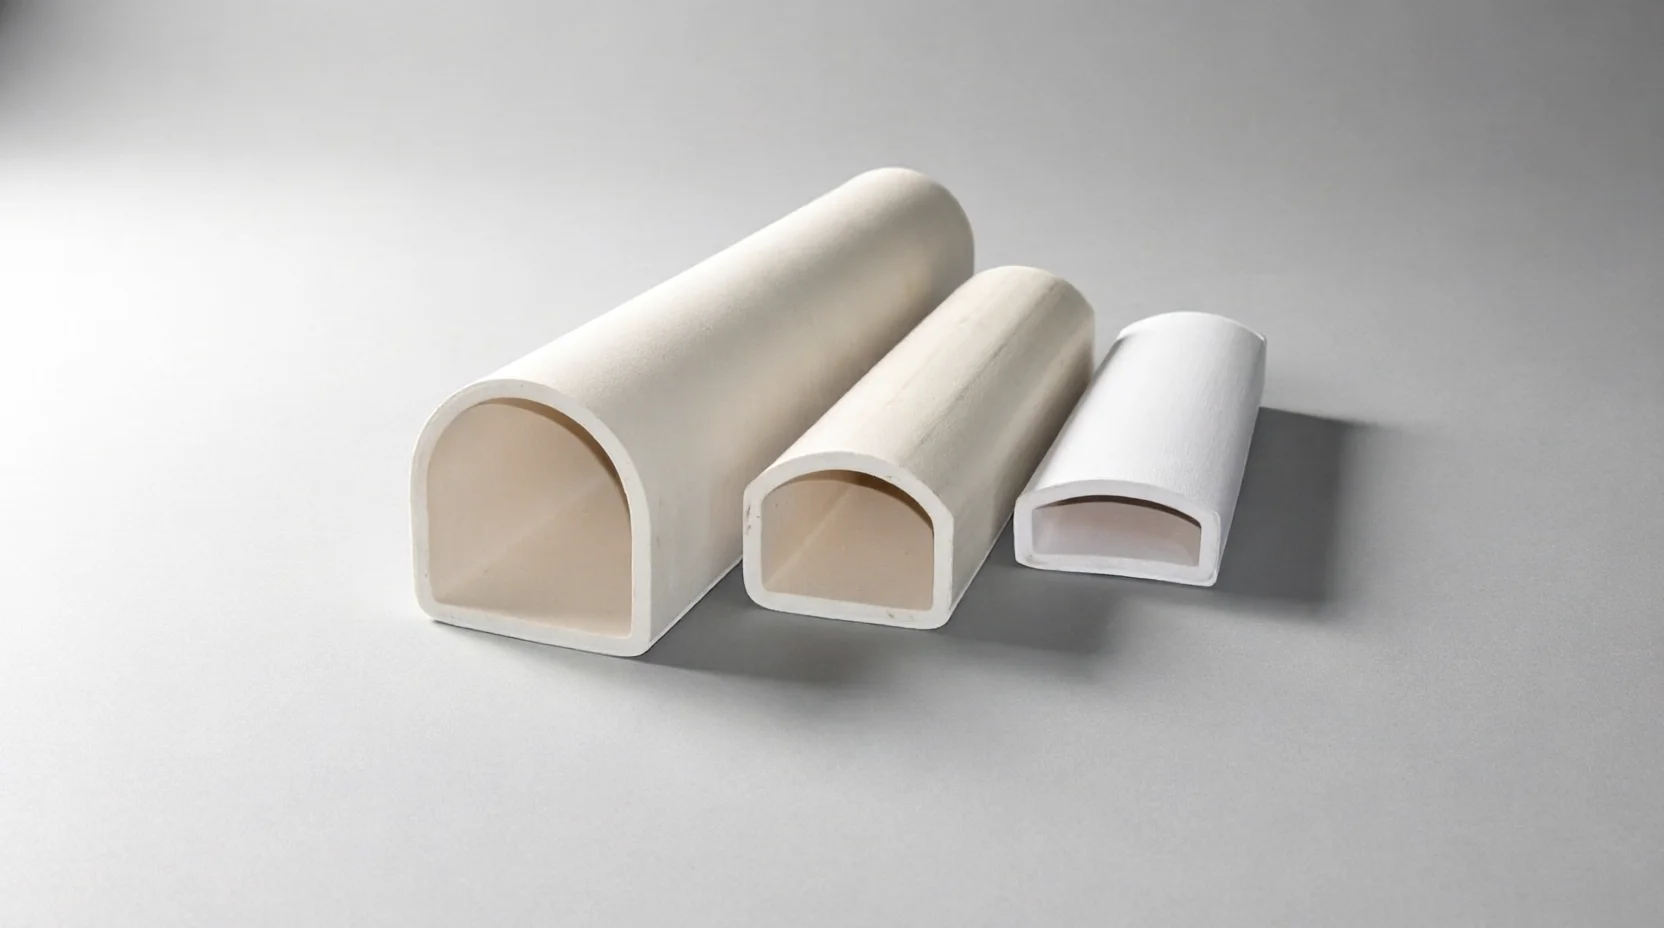
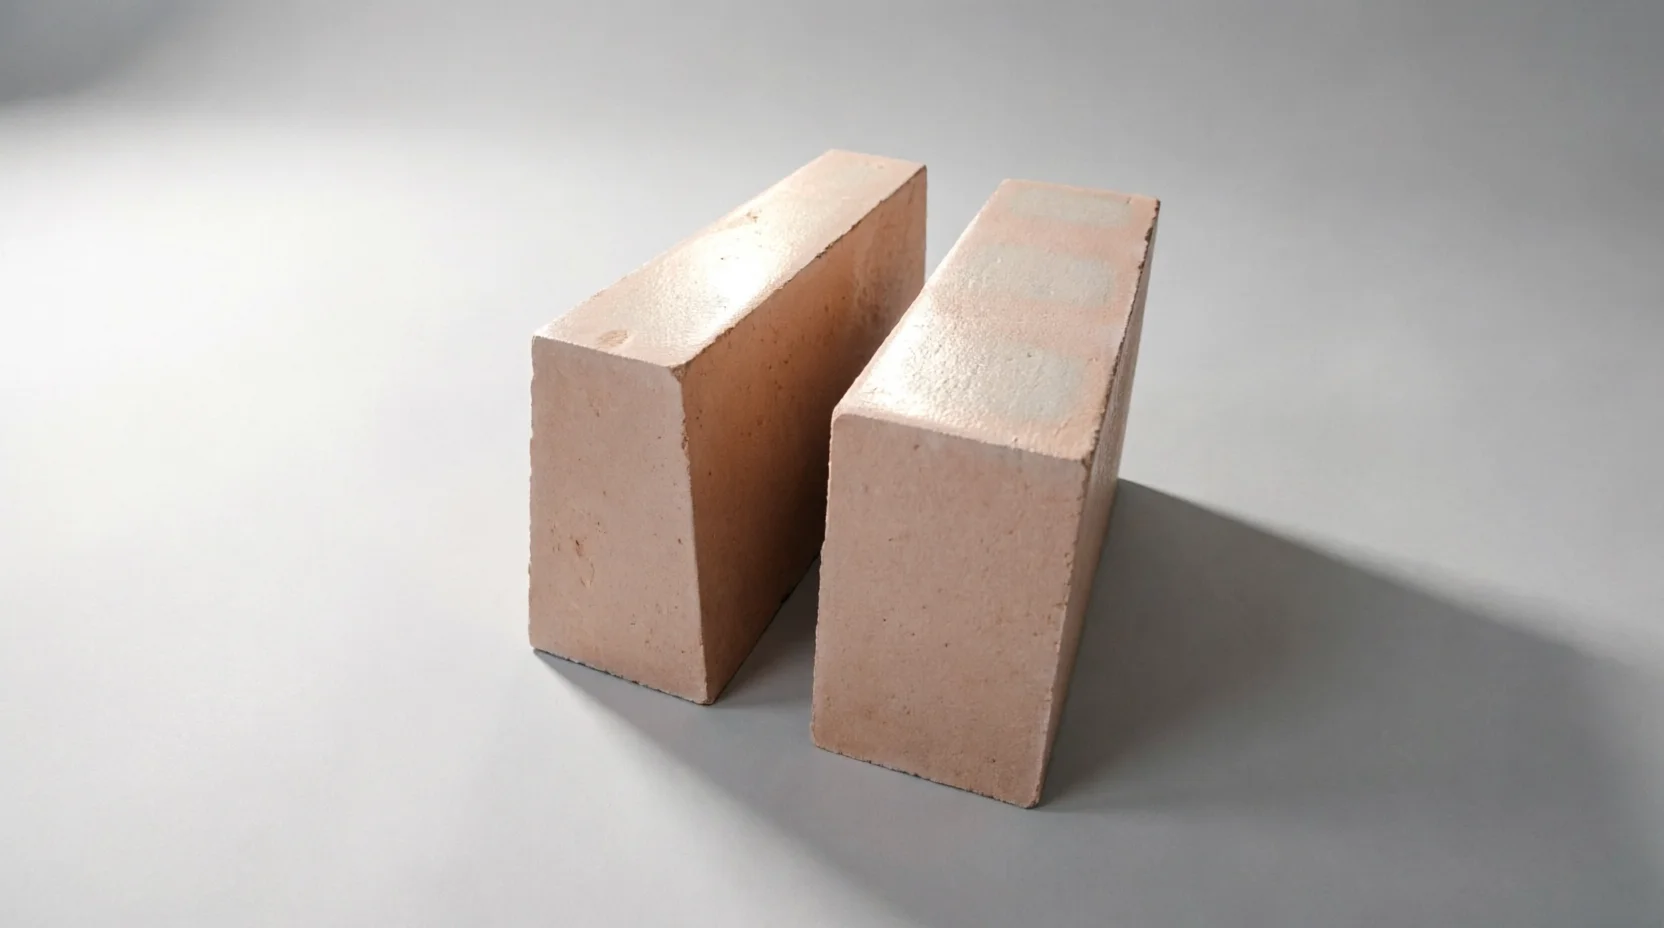
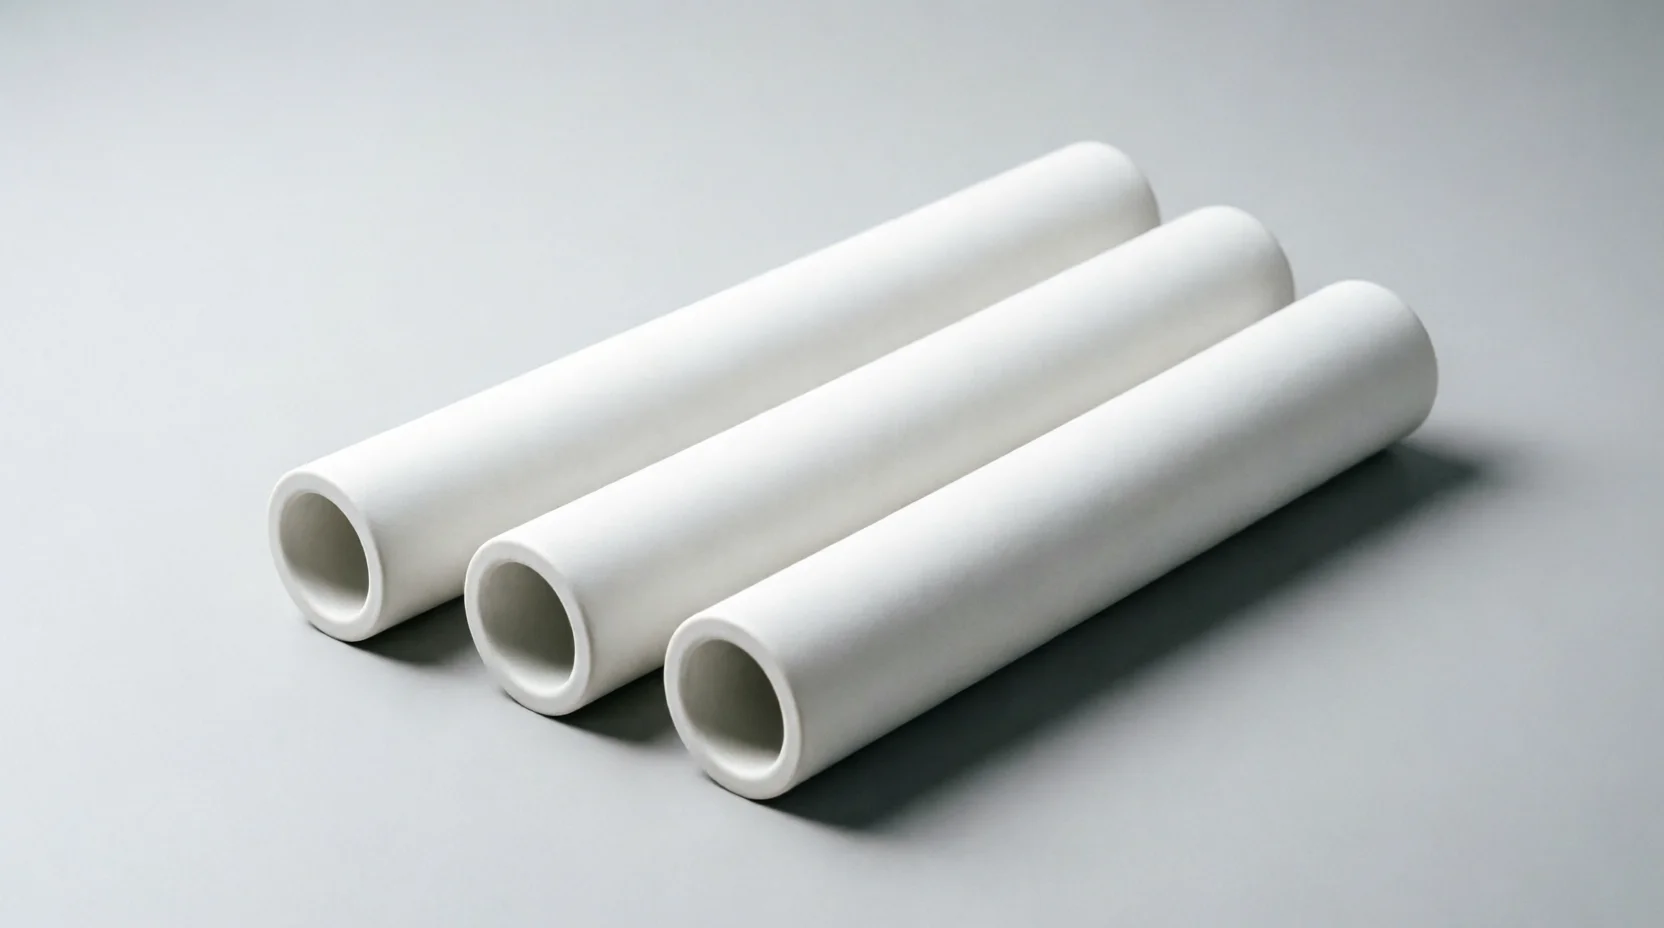
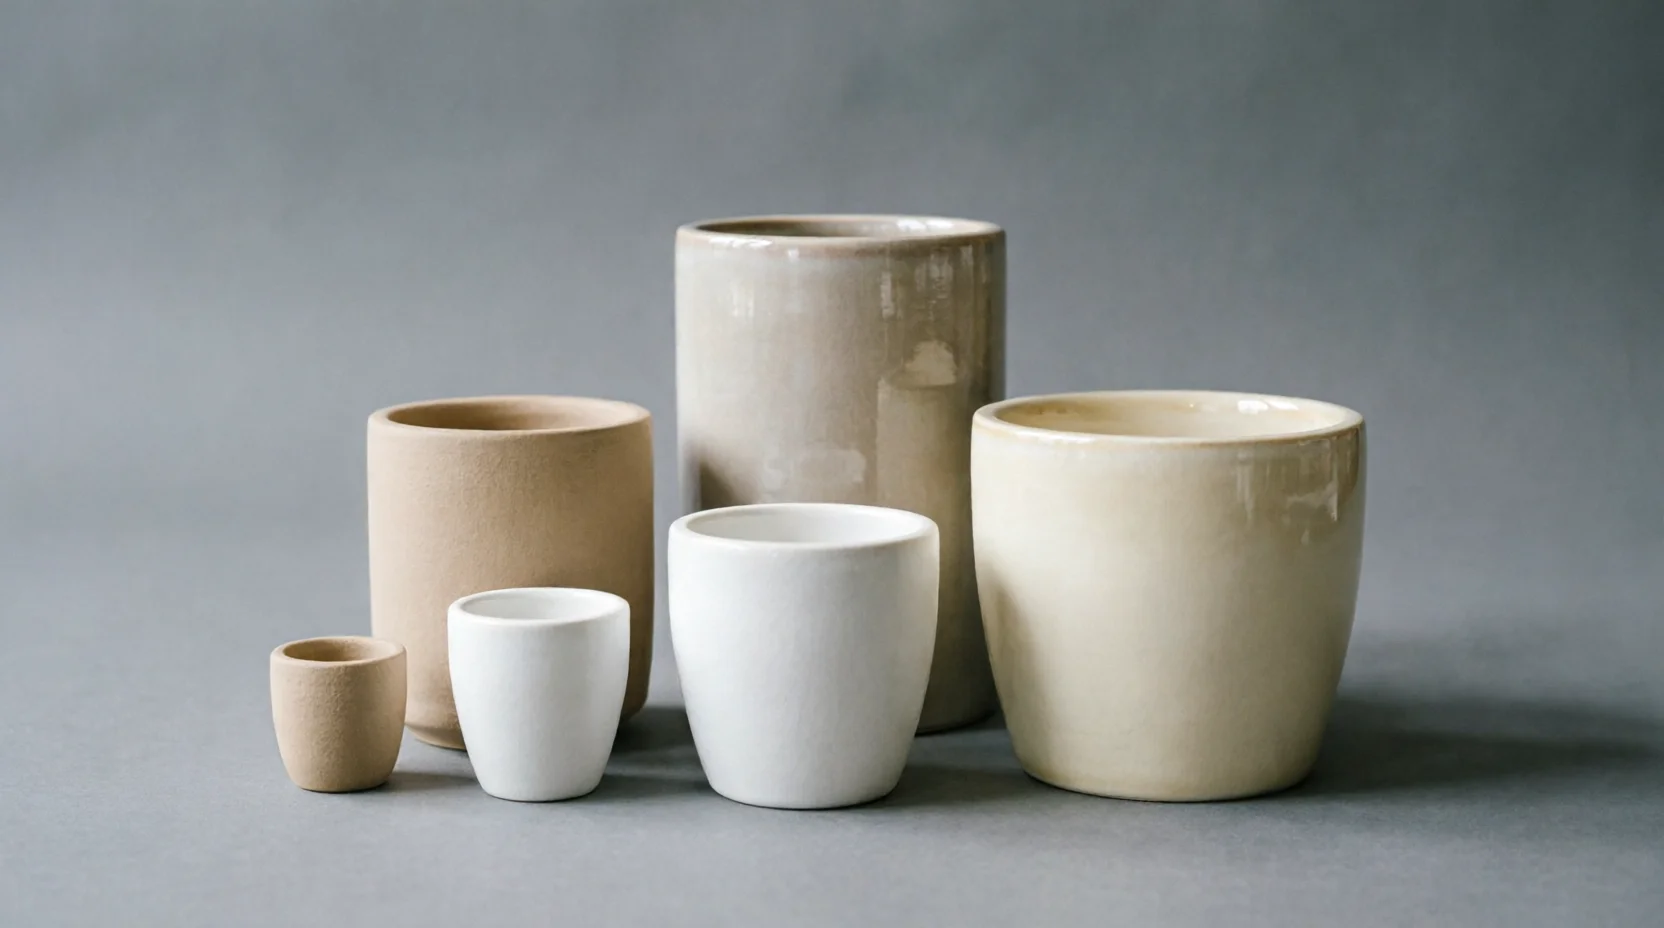
Продукция нашего предприятия
Оставьте заявку
Спасибо!
Ваш запрос отправлен. В ближайшее время наши менеджеры свяжутся с вами.
